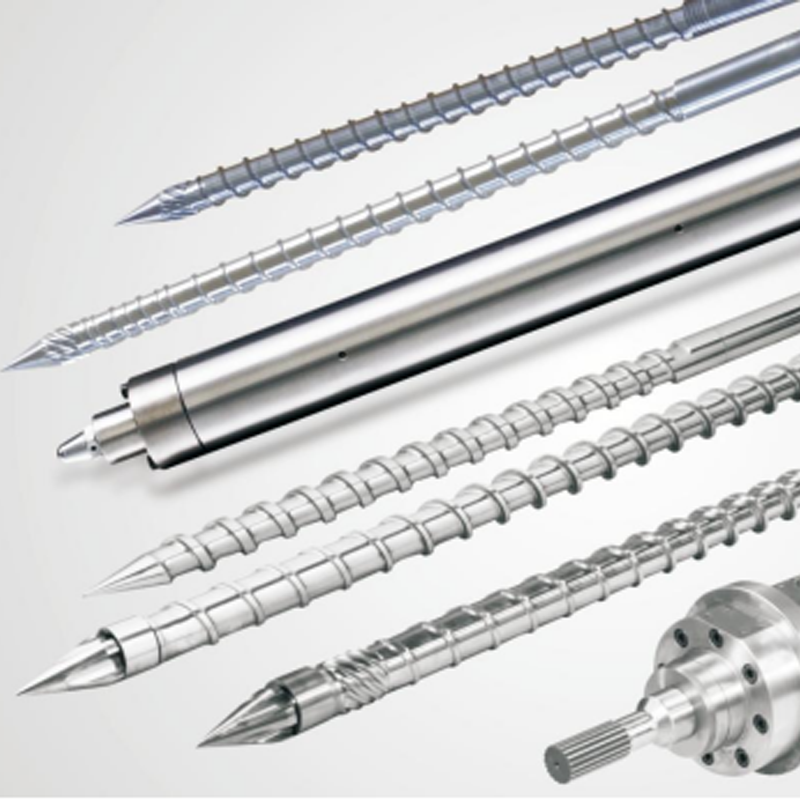


PE PP инъекциялық қалыптау бұрандалы цилиндрі
1. Қатайту және шынықтырудан кейінгі қаттылық: HB280-320
2. Азотталған қаттылық: HV920-1000
3. Азотталған корпус тереңдігі: 0,50-0,80 мм
4. Азотталған сынғыштық: 2-ші дәрежеден төмен
5. Беткі кедір-бұдырлық: Ra 0.4
6. Бұранданың түзулігі: 0,015 мм
7. Нитридтеуден кейінгі хромдау бетінің қаттылығы: ≥900HV
8. Хроммен қаптау тереңдігі: 0,025~0,10 мм
9. Қорытпаның қаттылығы: HRC50-65
10. Қорытпа тереңдігі: 0,8 ~ 2,0 мм

Инъекциялық қалыптау машинасының бұрандалы цилиндрі ПЭ (полиэтилен) және ПП (полипропилен) материалдарын инъекциялық қалыптау процесінде маңызды рөл атқарады. Оның осы екі материалда қолданылуы төменде келтірілген: Материалдарды балқыту және араластыру: Бұрандалы цилиндр айналмалы бұранда мен қыздыру аймағынан өтіп, ПЭ немесе ПП бөлшектерін толығымен қыздырып, сығымдап, оларды ағынды балқымаға айналдырады. Сонымен қатар, бұрандалы цилиндрдегі араластыру аймағы белгілі бір өнімдердің талаптарын қанағаттандыру үшін әртүрлі бөлшектердің материалдарын біркелкі араластыра алады. Қысым және инъекция: Бұрандалы цилиндрдің әсерінен балқытылған ПЭ немесе ПП материалы қажетті өнім пішінін қалыптастыру үшін қалып қуысына енгізіледі. Инъекциялық қалыптау өнімдерінің сапасын қамтамасыз ету үшін бұрандалы цилиндрдің қысымы мен инъекция жылдамдығын өнім талаптарына сәйкес реттеуге болады. Температураны бақылау және салқындату:
Бұрандалы цилиндр әдетте балқытылған материалдың тиісті температурада қалуын қамтамасыз ету үшін температураны бақылау жүйесімен жабдықталған. Сонымен қатар, инъекциялық қалыптау аяқталғаннан кейін, материалды қатайту және пішінін сақтау үшін өнім салқындату жүйесінен өтуі керек.
Инъекциялық қалыптау процесін басқару және бақылау: Бұрандалы цилиндр әдетте температура, қысым және айдау жылдамдығы сияқты параметрлерді бақылау және қажет болған жағдайда оларды реттеу үшін басқару және бақылау жүйесімен жабдықталған. Бұл өнім сапасы мен өндіріс тиімділігінің тұрақтылығына ықпал етеді.
Қысқасы, инъекциялық қалыптау машинасының бұрандалы цилиндрі PE және PP материалдарын инъекциялық қалыптау процесінде маңызды рөл атқарады, материалдардың толық ерітіліп, араласуын қамтамасыз етеді, сондай-ақ жоғары сапалы инъекциялық қалыптау өнімдерін шығару үшін инъекциялық қалыптау процесін дәл басқаруға қол жеткізіледі.

Өнім санаттары
-
ПВХ құбырлары мен өнімдеріне арналған параллель қос бұрандалы цилиндр...
-
Экструдерлерге арналған ПВХ құбыры мен профилі ...
-
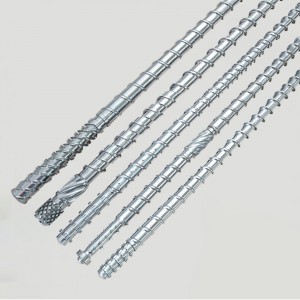
Бөтелке Үрлемелі қалыптау бұрандалы цилиндр
-
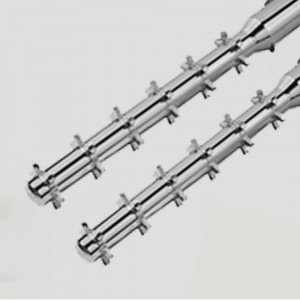
Экструзиялық құбырға арналған бір бұрандалы цилиндр
-
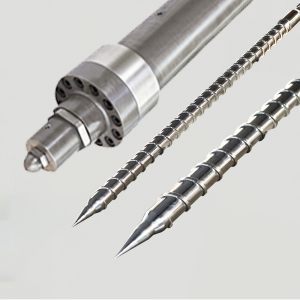
Пластикалық инъекциялық қалыптау бұрандалы цилиндрі
-
Сусыз және экологиялық таза горанулятор/ мини ...